Rohrlaserschneiden: was mit Rund- und Vierkantprofilen möglich ist
Was Rohrlaserschneiden von Sägen und Bohren unterscheidet
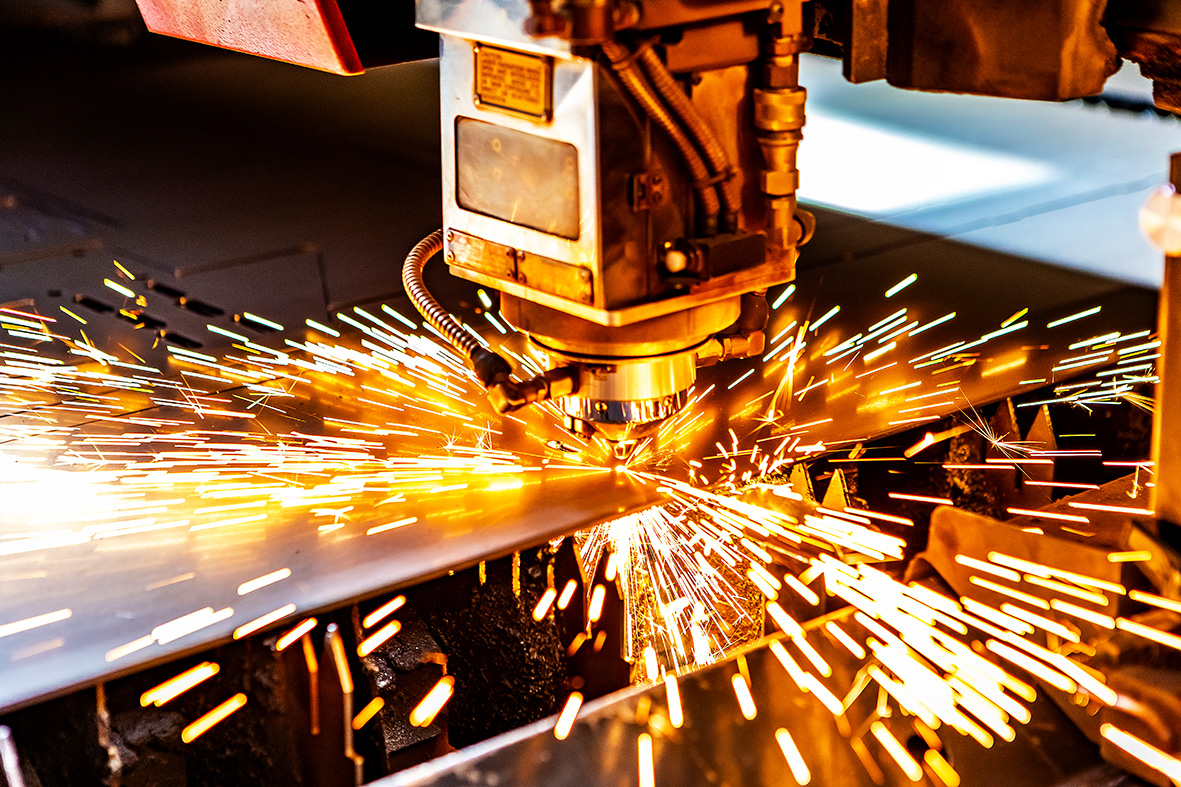
Klassisch entsteht eine Rohrkonstruktion in vielen kleinen Schritten. Jedes Profil wird abgelängt, dann werden Gehrungen gesägt, Ausklinkungen ausgefeilt oder gefräst, Bohrungen angezeichnet und gesetzt. Anschließend richtet jemand alles auf dem Schweißtisch aus und heftet es zusammen. Der Rohrlaser fasst diese Schritte zusammen. Das Profil dreht sich, während der Schneidkopf sich entlang der Achse bewegt. Dadurch lassen sich Konturen auf der gekrümmten Oberfläche schneiden – Ausklinkungen für angrenzende Rohre, Langlöcher, Bohrungen, Beschriftungen, Steckzapfen. Der praktische Gewinn liegt weniger beim Trennen selbst als bei allem danach. Wer die Ausklinkung eines Querrohrs bereits im Schnitt hat, muss sie nicht mehr anpassen. Wer Steckverbindungen vorsieht, muss beim Schweißen nicht mehr messen: Die Teile finden ihre Position selbst.Welche Profile in welchen Abmessungen laufen
Verarbeitet werden Rundrohre sowie Vierkant- und Rechteckhohlprofile. Bei MT Haas liegt der Bereich für Rundrohre bei Durchmessern von 19 bis 200 Millimetern, bei Vierkant- und Rechteckprofilen zwischen 20 x 20 und 150 x 150 Millimetern. Diese Zahlen begrenzen die Konstruktion früher, als viele erwarten. Ein Rahmen, der mit 160er-Profilen geplant wurde, lässt sich nicht auf dem Rohrlaser fertigen – ein Wechsel auf 150 Millimeter mit größerer Wandstärke bringt statisch oft dasselbe und hält das Bauteil im Prozess. Die Wandstärke bestimmt Schnittgeschwindigkeit und Schnittqualität. Sehr dünnwandige Profile neigen bei hohem Wärmeeintrag zum Verzug, sehr dicke verlangen mehr Zeit pro Kontur.Wo die Zeit tatsächlich eingespart wird
Der Kostenvorteil entsteht nicht am Laser, sondern in der Vorrichtung. Eine geschweißte Rohrkonstruktion braucht üblicherweise eine Aufnahme, in der die Teile während des Heftens gehalten werden. Bei Einzelstücken wird diese Vorrichtung improvisiert, bei Serien eigens gebaut – in beiden Fällen ist es Aufwand, der nichts zum Bauteil beiträgt. Mit Steckverbindungen aus dem Rohrlaser entfällt ein großer Teil davon. Zapfen und Aufnahmen greifen ineinander, die Baugruppe steht von allein in der richtigen Geometrie, und geheftet wird nur noch, was ohnehin verschweißt werden muss. Der zweite Effekt betrifft die Wiederholgenauigkeit. Was am Laser programmiert ist, kommt beim zwanzigsten Teil genauso heraus wie beim ersten. Das ist der Unterschied zwischen einem gut gemachten Einzelstück und einer belastbaren Serie. Und ein dritter, der oft übersehen wird: Beschriftungen und Positionsnummern lassen sich mitschneiden. Wer schon einmal zwölf ähnlich aussehende Rohrabschnitte sortiert hat, weiß, was das wert ist.Worauf es bei der Konstruktion ankommt
Fünf Punkte entscheiden darüber, ob ein Rohrbauteil fertigungsgerecht ist. Erstens die Datenübergabe. Für Rohrteile braucht es das 3D-Modell, idealerweise als STEP-Datei. Eine flache DXF-Kontur kann die Geometrie auf einer gekrümmten Oberfläche nicht abbilden. Zweitens der Schnittspalt. Steckverbindungen brauchen ein definiertes Spiel. Auf Nullmaß konstruierte Zapfen lassen sich nicht fügen. Drittens die Schweißnahtvorbereitung. Wo geschweißt wird, gehört die Fase oder der Spalt in die Konstruktion – nicht in die Handarbeit danach. Viertens der Zugang. Was der Schneidkopf nicht erreicht, kann er nicht schneiden. Bei bereits gefügten Baugruppen ist der Rohrlaser der falsche Zeitpunkt. Fünftens die Restlängen. Rohre werden aus Stangen geschnitten. Wer Längen so wählt, dass wenig Verschnitt bleibt, spart Material – wir rechnen das gern gemeinsam durch.Typische Anwendungen
Am häufigsten sind Rahmen und Gestelle: Maschinengestelle, Schutzeinhausungen, Fördertechnik, Traggerüste. Dazu kommen Anbauteile aus der Landtechnik – Konsolen, Ausleger, Verstärkungen –, bei denen Rohr und Blech kombiniert werden. Und schließlich der Bereich, in dem der Rohrlaser oft unterschätzt wird: Geländer und Handläufe. Die Ausklinkungen an Pfosten- und Handlaufanschlüssen sind in Handarbeit langwierig und sehen selten gleich aus. Aus dem Laser kommen sie identisch.Sie haben eine Rohrkonstruktion, die bisher aufwendig zusammengebaut wird?
Schicken Sie uns das 3D-Modell an anfrage@mt-haas.de – wir sagen Ihnen, was sich davon in den Schnitt verlegen lässt.
